Monitoare de oxigen
Procesul de sudare a țevilor din oțel inoxidabil necesită o atenție deosebită din partea operatorului. Calitatea îmbinării depinde de protecția adecvată a zonei de baie topită. Aerul atmosferic prezent în zonă poate contamina baia de metal topit. Această contaminare provoacă oxidare severă și scade drastic rezistența la coroziune. Pentru a preveni oxidarea, se folosește un gaz de protecție. Argonul este cel mai des utilizat gaz inert pentru această sarcină.
În interiorul țevii se creează o așa-numită pernă de argon. Această pernă elimină aerul și protejează rădăcina în timpul operației de sudare. Totuși, simpla introducere a argonului în țeavă nu este deloc suficientă. Operatorul trebuie să știe exact când nivelul gazelor a scăzut suficient. Începerea procesului de sudare prea devreme compromite definitiv calitatea lucrării. Aici intervin acele echipamente de precizie cunoscute drept monitoare de oxigen.
Aceste aparate analizează continuu gazul evacuat din interiorul conductei de inox. Ele indică precis concentrația de gaz inert prezentă în zona protejată. Măsurarea este critică pentru obținerea unor îmbinări perfecte și foarte curate. Standardele industriale cer un nivel redus de aer rezidual înainte de lucru. Pentru unele aplicații, o valoare de 100 ppm este acceptată dar există și cerințe care impun o rezoluție mai mare.
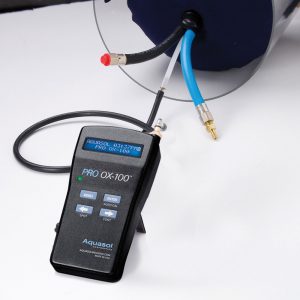
Rezoluția monitoarelor de oxigen
Acronimul ppm provine din limba engleză și înseamnă părți pe milion. O valoare de 1 ppm reprezintă o particulă la un milion. Imaginați-vă un volum uriaș de gaz cu exact 1.000.000 de molecule. Dacă o singură moleculă este contaminantă, avem fix 1 ppm. O concentrație de 100 ppm echivalează cu un procent de doar 0,01%.
Deși 100 ppm este o valoare acceptată, precizia variază enorm. Cu cât acest ppm este mai mic, cu atât precizia este mai ridicată. Pe piață avem echipamente care măsoară niveluri de 100 ppm, 40 ppm și 5 ppm. Un aparat de 5 ppm detectează chiar și cele mai fine impurități. Clienții ar trebui să înțeleagă de ce sunt mai scumpe aparatele performante.
Pentru a funcționa corect, aceste aparate necesită o mentenanță foarte riguroasă. Senzorii din interiorul lor au o durată de viață bine determinată. Anumite modele folosesc senzori care necesită înlocuirea la 12 luni de la data fabricației. Alte echipamente dispun de senzori care nu necesită înlocuire la 12 luni dar necesită o calibrare anuală obligatorie.
Calibrarea anuală asigură precizia citirilor și previne erorile în timpul lucrului. Timpul de răspuns al aparatelor moderne este de doar câteva secunde. Această viteză permite optimizarea consumului de gaz inert în timpul lucrului. Formarea corectă a pernei de argon necesită un debit foarte bine controlat. Prin monitorizarea continuă, debitul poate fi ajustat la valoarea sa optimă. Astfel se evită risipa unui gaz industrial care este destul de costisitor.
Avantajele monitoarelor de oxigen
Investiția în monitoare de oxigen de calitate se amortizează foarte rapid. Se elimină complet erorile umane bazate pe estimarea timpului de purjare. Purjarea reprezintă procesul de spălare a interiorului cu gaz de protecție. Analizorul validează științific eficiența purjării la fiecare operație de sudare. Sudorul primește semnal de start doar când concentrația este complet sigură.
Inspectarea ulterioară a îmbinărilor sudate se face vizual sau cu un endoscop. Reparațiile pentru zonele oxidate la rădăcină sunt scumpe și produc întârzieri. Țevile trebuie tăiate, prelucrate din nou și sudate iar. Folosirea corectă a analizorului previne din start toate aceste neplăceri costisitoare. Documentarea parametrilor de lucru este esențială pentru sistemele moderne de asigurare a calității. Această trasabilitate demonstrează tuturor clienților că s-au respectat procedurile tehnologice corecte.
Orice țeavă de inox asamblată cu protecție adecvată are o viață lungă. Protecția rădăcinii este considerată cea mai dificilă etapă la asamblarea conductelor. Accesul în interior pentru retușuri ulterioare este deseori complet blocat fizic. Din acest motiv, totul trebuie să fie perfect de la prima trecere. Fiecare milimetru din zona topită necesită o atmosferă complet lipsită de impurități.
Pentru izolarea tronsonului de țeavă, se folosesc sisteme de obturare (discuri de etanșare, sisteme gonflabile, dopuri din hârtie solubilă). Aceste sisteme reduc considerabil volumul care trebuie umplut cu argon. Afișajul scade progresiv de la 20,9%, reprezentând aerul normal, către nivelul zero. Înțelegerea sensibilității aparatului confirmă necesitatea calibrării sale la fiecare proiect important. Precizia tehnică se traduce prin profitabilitate sporită și reducerea drastică a rebuturilor. Orice atelier modern care prelucrează inox are nevoie de această tehnologie indispensabilă.
Standarde internaționale
Respectarea exigențelor la sudarea țevilor din inox este strict reglementată. Standardele internaționale de referință nu lasă absolut nimic la voia întâmplării. Normele ASME BPE și AWS D18.1 impun criterii vizuale foarte aspre. Ele vizează calitatea suprafețelor interne la operația de sudare a conductelor. Aceste standarde interzic practic orice urmă de oxidare la nivelul rădăcinii.
De asemenea, standardul european SR EN ISO 15614-1 are reguli clare. El consideră gazul de formare o variabilă esențială pentru procedurile tehnologice. Eliminarea oxigenului trebuie nu doar obținută, ci și demonstrată complet trasabil. Utilizarea unui analizor de gaz devine astfel complet obligatorie pe șantier.
Aparatul validează mediul de lucru înainte de inițierea arcului electric. Detalii oficiale despre calitatea suprafețelor se pot consulta pe site-ul ASME BPE. Reglementările stricte privind decolorarea rădăcinii sunt detaliate și de American Welding Society.
Monitoare de oxigen la Pretev Tehnologii
La Pretev Tehnologii găsiți mai multe modele de astfel de analizoare care să corespundă oricăror cerințe.